




如何選擇 VHB 與泡棉膠帶的正確分切設定
技術分享 2026-09-11為什麼 VHB 與泡棉膠帶分切需要依材料客製化
特殊膠帶 VHB 的趨勢背景
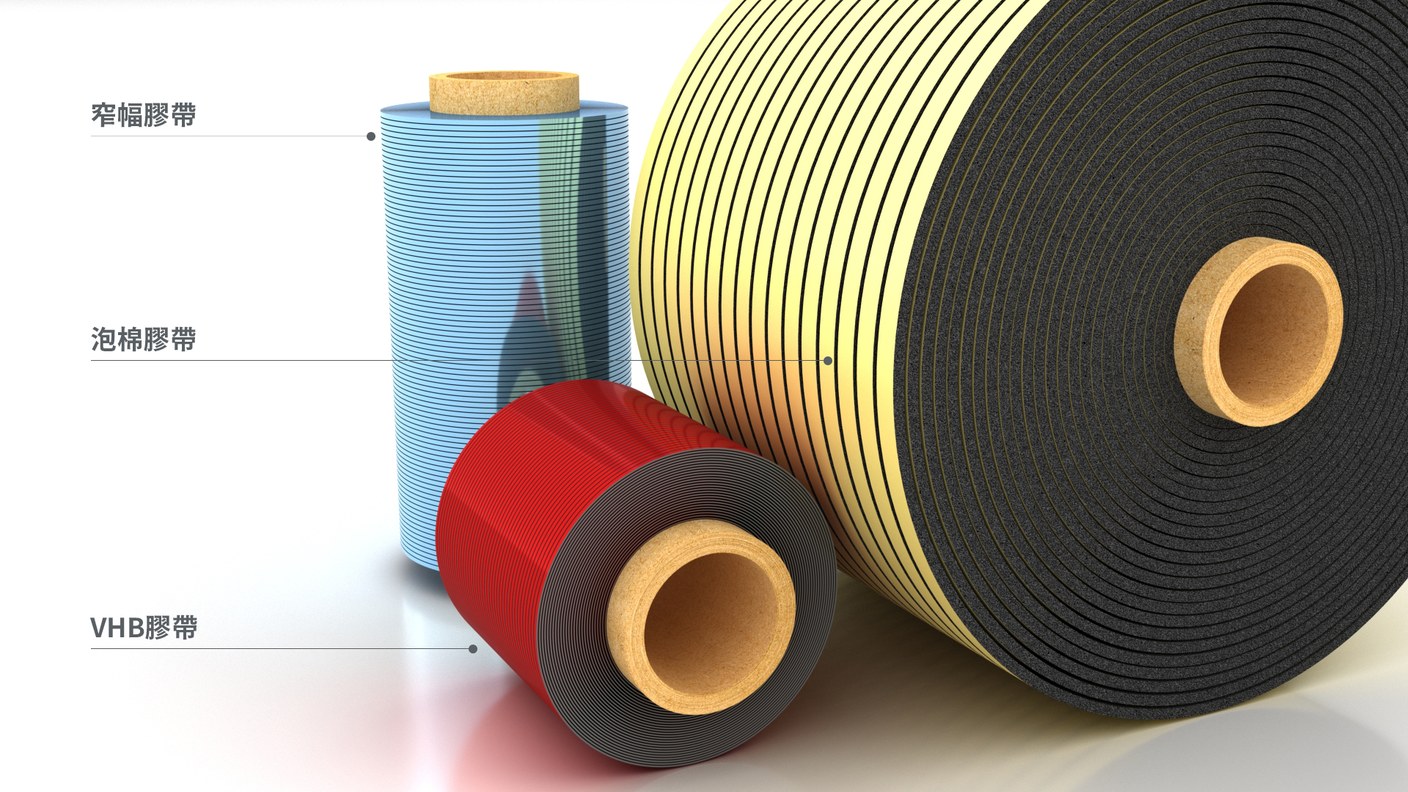
VHB(Very High Bond,超強力接合膠帶)是一種以壓克力泡棉為核心的結構型膠帶,常用來取代鉚釘、螺絲、焊接或液態膠。它常見於汽車、電動車、太陽能、風力發電與電子產品應用。隨著產品變得更小、更精密,加工商被要求將 VHB 與泡棉膠帶分切成更窄的寬度,從過去約 4 mm 逐步走向 3 mm 甚至更窄。因此,VHB tape slitting、泡棉膠帶分切、窄幅膠帶加工與穩定捲取,變得比以往更重要。
VHB 與泡棉膠帶沒有通用的分切設定,因為每一種產品的材料結構都不一樣。材料可能是薄膜、泡棉、單面膠或雙面膠;離型紙或保護層可能已經在結構中,也可能要在後段才加入。如果需要貼合,貼合材料可能會延展,也可能保持穩定。這些差異會影響放捲座數量、貼合站位置、刀具配置與張力曲線。簡單來說,正確的 VHB 與泡棉膠帶分切製程,必須對應實際材料疊構,而不是套用固定標準。
材料組合的複雜度
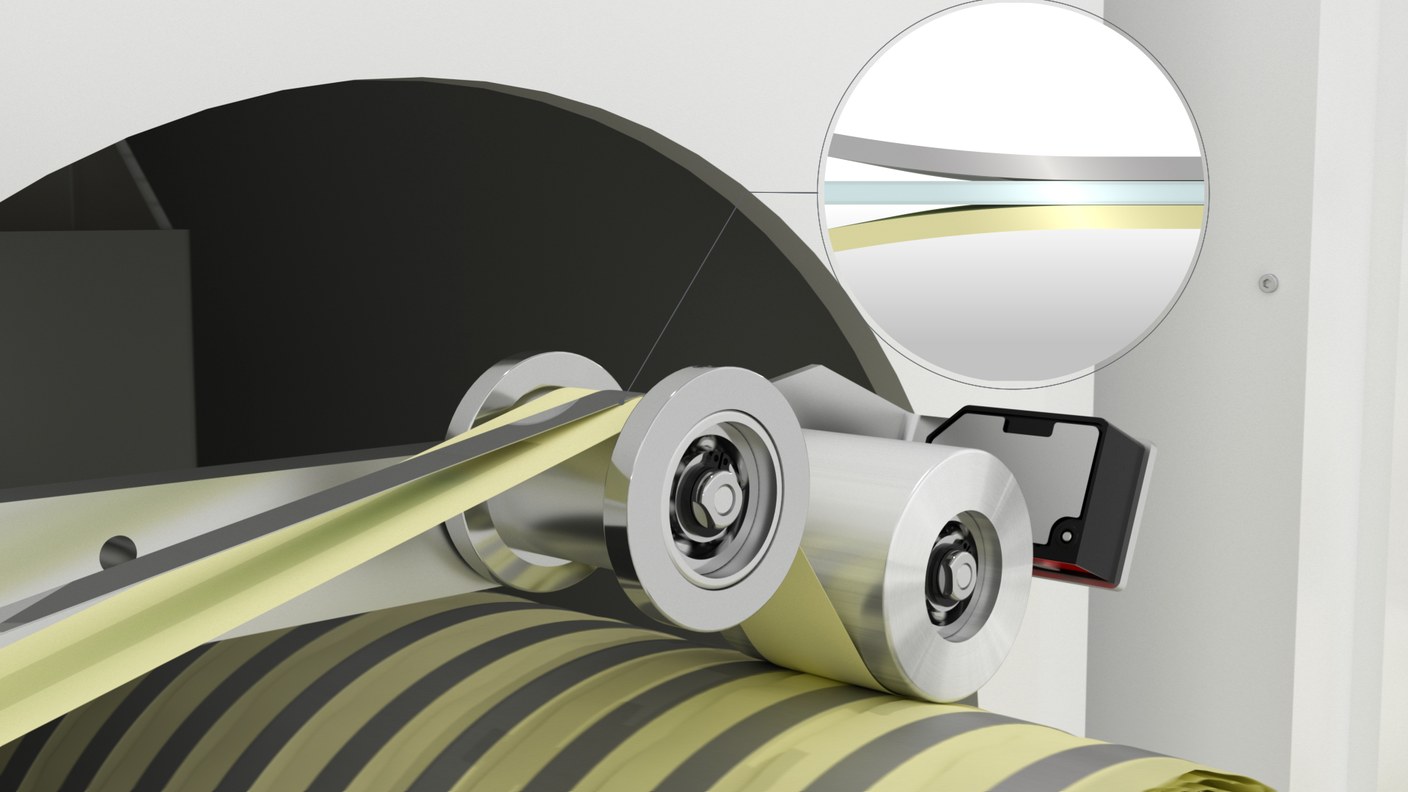
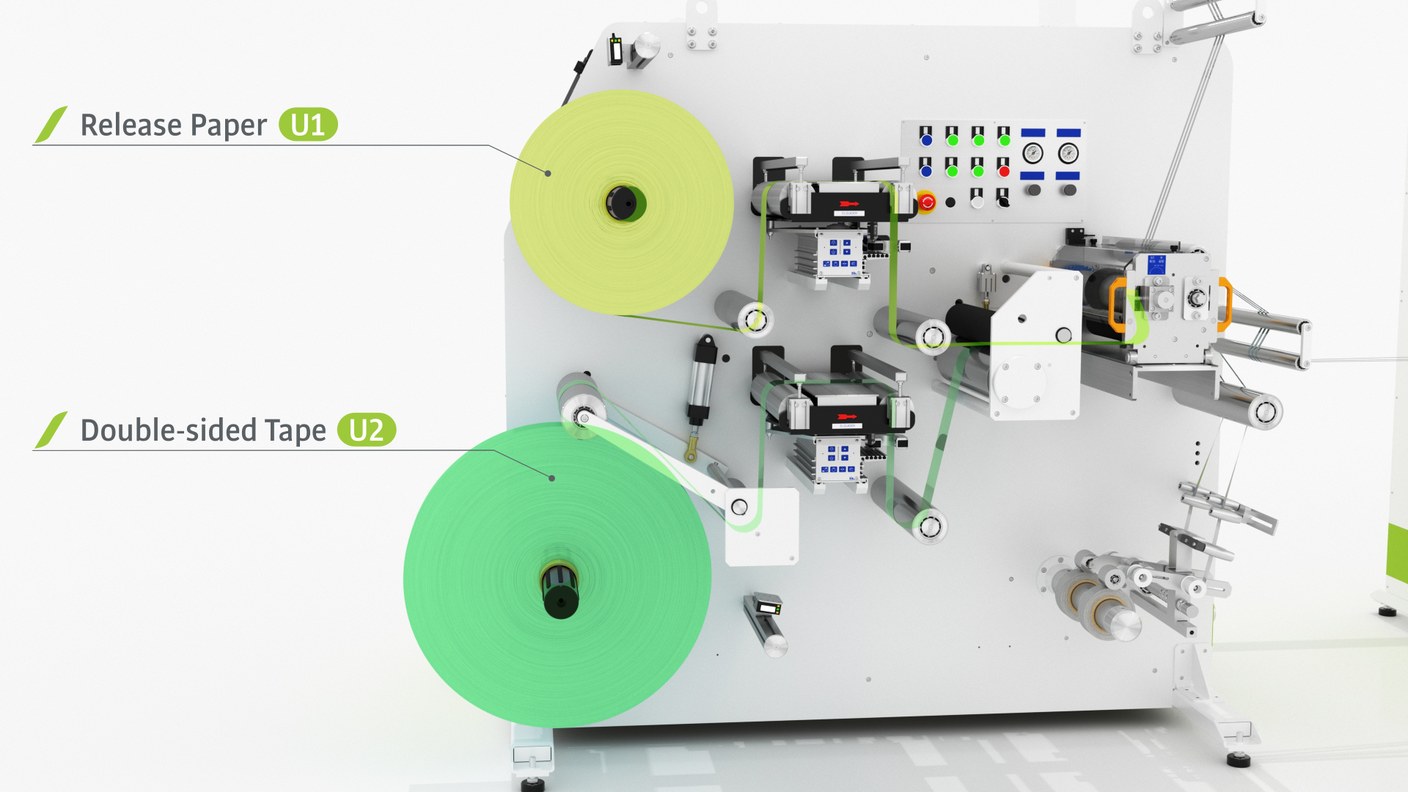
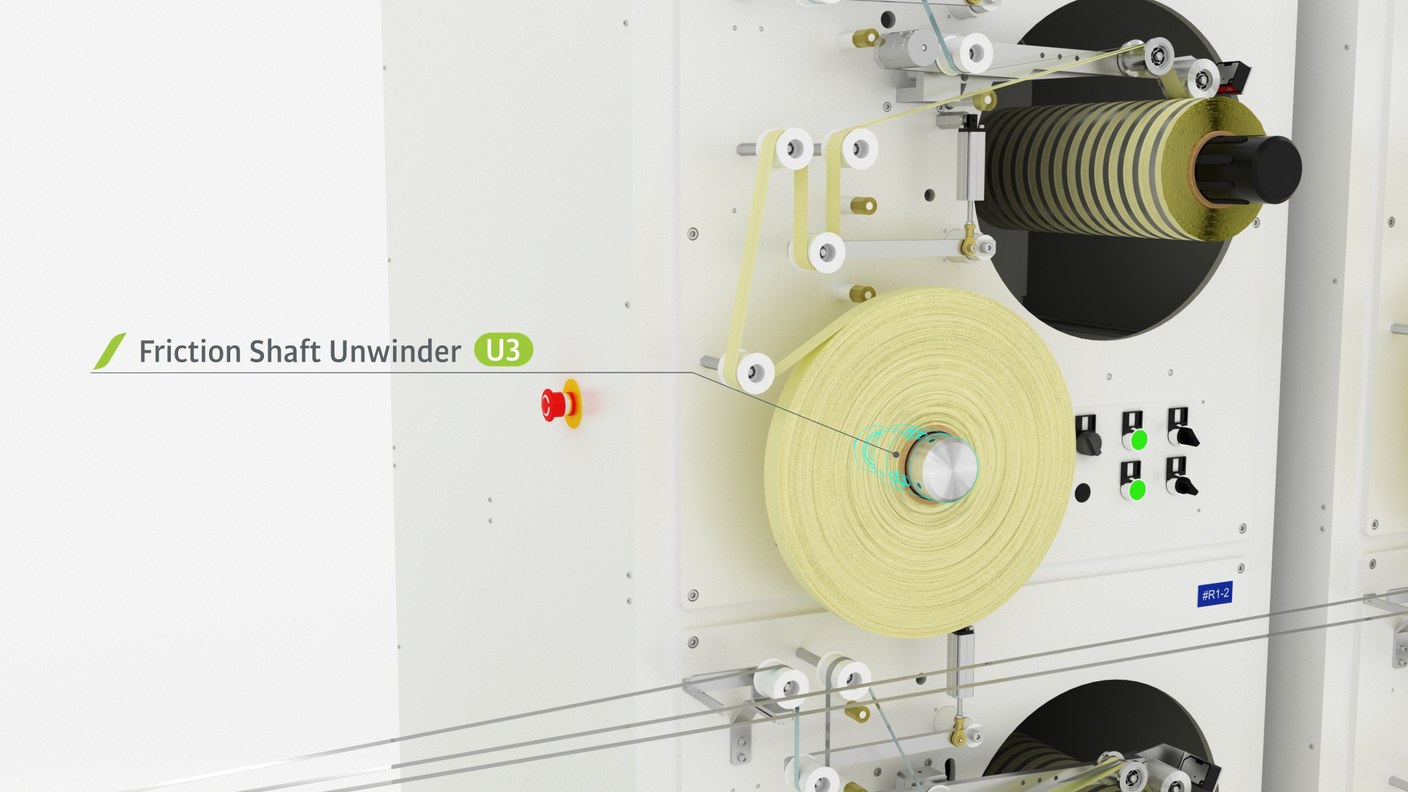
一種 VHB 或泡棉膠帶結構,可能需要兩條獨立的材料路徑。主要基材從一個放捲座進料,離型紙或保護膜則從另一個放捲座進料。有些產品中,離型紙是膠帶結構的一部分,必須在分切前貼合;有些產品中,保護層只是為了避免窄幅、高黏性的成品在捲內互相沾黏,因此應該在分切後、捲取前才加入。如果順序錯了,離型紙可能會被切成錯誤寬度,或者成品捲沒有保護層。材料是否會延展也是關鍵:穩定不延展的離型紙可以用固定相對張力運行;會延展的離型紙,則必須依照基材在該位置被拉伸的程度來控制張力。
|
|
為什麼需要實驗型複捲分切機
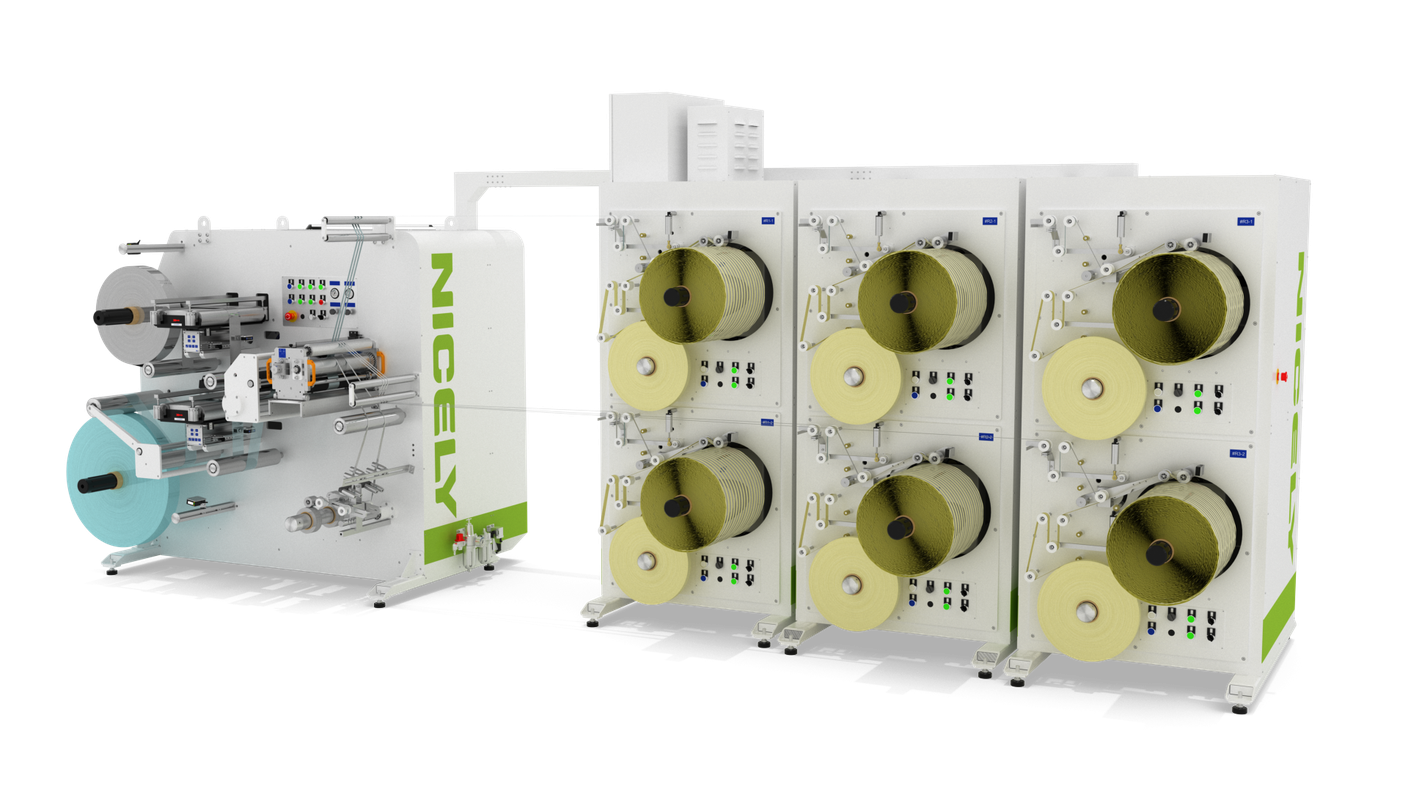
在完整量產線上測試所有變數,可能浪費材料、時間與機台產能。對 VHB 與泡棉膠帶加工來說,Lab Spooling Slitter 提供較安全的起點。它不是以大量產出為主,而是用來做受控測試:單一路徑、單一成品捲,並可調整放捲、貼合與張力設定。像 常青 EG-RWL 這類機台,可協助加工商在量產前測試不同離型紙順序、貼合位置、刀具選擇與張力曲線,再決定正式生產的寬度與速度。當最佳製程被驗證後,同一套邏輯就能放大到多軌量產平台,例如 常青 EG-LAS9106。
下游自動化施膠設備
汽車與航太生產線使用的自動化施膠設備,對成品捲有很高要求。膠帶必須穩定地單方向向前供料,不能在循環中打滑、回拉或速度不穩。如果捲料張力不均,或基材內仍有殘留延展,施膠設備就可能出現漏送、跳料或卡料。分切寬度精度也同樣重要,因為自動化施膠設備是依固定公差運作,而不是靠人工目視判斷。對手工貼膠來說可能還能接受的小幅寬度差,在自動化膠帶供料製程中仍可能造成問題。
VHB 與泡棉膠帶的最佳分切設定,不是從固定公式中挑選,而是由材料結構決定:基材種類、離型紙順序、貼合位置、延展行為、刀具配置與張力控制都必須一起考量。靈活的 Lab Spooling Slitter 能協助加工商在放大量產前確認這些條件。當製程被驗證後,成品捲更有機會維持乾淨邊緣、穩定捲取、準確寬度,並順暢進入自動化施膠設備。
VHB 與泡棉膠帶分切設定檢查表
| 檢查項目 | 確認內容 | 設定建議 | 重點影響 |
|---|---|---|---|
| 材料類型 | 薄膜、泡棉、單面膠、雙面膠。 | 依厚度、黏性與延展性設定。 | 影響刀具、張力與邊緣品質。 |
| 離型紙/保護膜 | 確認是結構用或保護用。 | 決定分切前或後貼合。 | 避免寬度錯誤或缺少保護。 |
| 放捲座數量 | 單一路徑或雙路徑。 | 簡單結構用單放捲;需貼合用雙放捲。 | 影響貼合與張力穩定。 |
| 貼合位置 | 分切前或分切後。 | 結構用在前;保護用在後。 | 影響成品寬度與捲內保護。 |
| 目標寬度 | 4 mm、3 mm 或更窄。 | 窄幅需穩定刀具與捲取。 | 影響自動化施膠公差。 |
| 刀具選擇 | 確認厚度、黏性與變形風險。 | 用測試決定刀具與切法。 | 降低毛邊、溢膠與拉絲。 |
| 張力控制 | 確認材料是否會延展。 | 穩定材料固定張力;易延展材料分區調整。 | 避免寬度變化與殘留延展。 |
| 成品捲需求 | 手工貼合或自動化施膠。 | 控制捲取、邊緣與放料。 | 降低漏送、跳料與卡料。 |